

¡Hola! Soy un proveedor de cabezas de plato ASME, y hoy compartiré con ustedes los procedimientos de inspección y prueba durante la fabricación de estos componentes cruciales.
1. Inspección de materia prima
Todo el proceso comienza con una verificación exhaustiva de las materias primas. Necesitamos asegurarnos de que las placas de acero que utilizamos cumplan con los estándares ASME. Esto implica mirar cosas como la composición química y las propiedades mecánicas.
Para la composición química, enviamos muestras a un laboratorio para su análisis. Verifican los porcentajes de elementos como carbono, manganeso, azufre y fósforo. Si estos elementos están fuera del rango especificado, el material podría no tener la resistencia y la corrosión correctas: resistencia.
En cuanto a las propiedades mecánicas, realizamos pruebas de tracción. Tomamos una pequeña muestra del plato y la tiramos hasta que se rompa. Esto nos dice la fuerza de rendimiento, la máxima resistencia a la tracción y el alargamiento del material. Solo cuando los resultados están dentro de los límites definidos de ASME, consideramos la materia prima adecuada para hacer cabezas de plato. Puedes encontrar más sobre ASME - Cabezas compatibles conASME Code se dirige a los recipientes a presión.
2. Inspección de formación
Una vez que las materias primas pasan la inspección inicial, es hora de comenzar a formar las cabezas de los platos. Existen diferentes métodos de formación, como la formación en caliente y la formación de frío.
Durante la formación en caliente, calentamos la placa de acero a un rango de temperatura específico. Monitoreamos constantemente la temperatura utilizando termopares. Si la temperatura es demasiado alta, el material puede volverse demasiado suave y perder su forma, manteniendo la capacidad. Si es demasiado bajo, la placa podría romperse durante el proceso de formación.
En la formación de frío, debemos prestar atención a la cantidad de deformación. La deformación excesiva puede conducir al trabajo, lo que puede afectar las propiedades mecánicas de la cabeza. Utilizamos herramientas como pinzas y micrómetros para medir las dimensiones de la cabeza formada en varias etapas. Esto asegura que la cabeza tenga el diámetro, la altura y el radio correctos de la curvatura según los requisitos de diseño de ASME.Cabezales de tanque asmetener requisitos de formación específicos a los que nos adherimos estrictamente.
3. Inspección de soldadura (si corresponde)
En algunos casos, las cabezas platificadas pueden requerir soldadura, por ejemplo, al colocar una boquilla o al unir diferentes secciones. La soldadura es un paso crítico, y tenemos varios procedimientos de inspección en su lugar.
Primero, inspeccionamos la preparación de soldadura. Los bordes de las piezas a soldar deben estar bien biselados y limpiados. Cualquier suciedad, óxido o aceite en las superficies puede causar defectos en la soldadura.
Durante el proceso de soldadura, utilizamos métodos de pruebas no destructivas (NDT). Un método común es la inspección visual. Un inspector entrenado mira el cordón de soldadura cualquier defecto obvio como grietas, porosidad o falta de fusión.
También usamos pruebas ultrasónicas (UT). UT envía ondas de sonido de alta frecuencia a través de la soldadura. Si hay defectos internos, las ondas de sonido se recuperarán de manera diferente, y podemos detectarlos en una pantalla. Otro método NDT es la prueba radiográfica (RT). Esto implica tomar imágenes de rayos x de la soldadura para verificar los defectos internos. Todas estas inspecciones aseguran que las soldaduras cumplan con los estándares de soldadura de ASME paraASME Cabezas de recipiente a presión.
4. Inspección del tratamiento térmico
Después de formar y soldar (si corresponde), las cabezas platificadas generalmente sufren tratamiento térmico. El tratamiento térmico ayuda a aliviar las tensiones internas, mejorar la microestructura del material y mejorar sus propiedades mecánicas.
Usamos un horno para calentar las cabezas a una temperatura específica y mantenerlos allí durante un cierto período. Monitoreamos de cerca la temperatura y el tiempo utilizando controladores y temporizadores de temperatura. Cualquier desviación de los parámetros de tratamiento de calor especificados puede afectar el rendimiento de la cabeza.
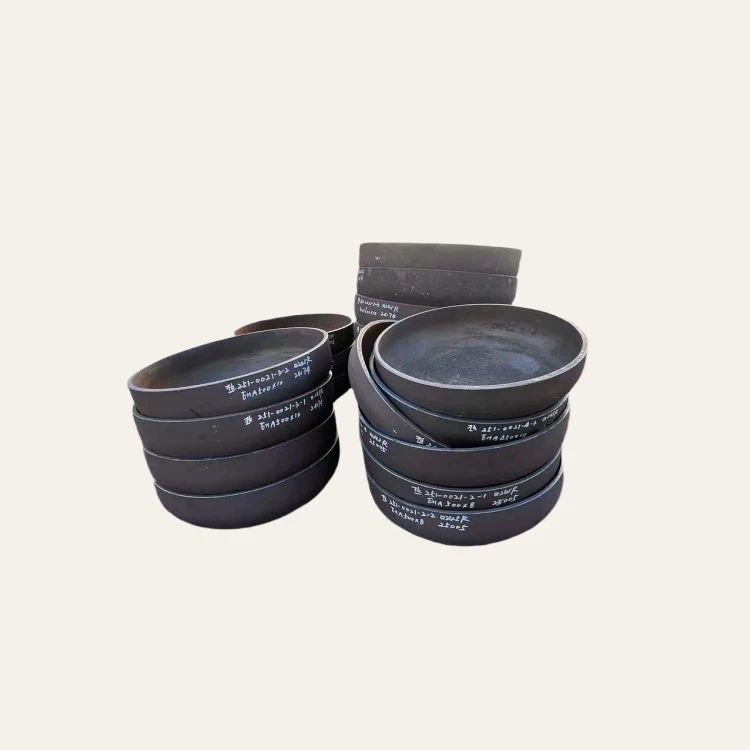

Después del tratamiento térmico, realizamos pruebas de dureza. Utilizamos un probador de dureza para medir la dureza de la cabeza en diferentes lugares. Si la dureza no está dentro del rango aceptable, podría indicar que el tratamiento térmico no se realizó correctamente.
5. Inspección dimensional final
Antes de que las cabezas de los platos estén listas para ser enviadas, realizamos una inspección dimensional final. Utilizamos herramientas de medición de precisión como máquinas de medición de coordenadas (CMM). Estas máquinas pueden medir con precisión las dimensiones de la cabeza, incluido el grosor, el diámetro y la forma de la superficie plateada.
Comparamos las dimensiones medidas con los dibujos de diseño ASME. Incluso una pequeña desviación puede causar problemas cuando la cabeza está instalada en un recipiente a presión. Por lo tanto, nos aseguramos de que todas las dimensiones estén dentro de las tolerancias estrictas especificadas por ASME.
6. Pruebas no destructivas (NDT) para la inspección final
Además de la inspección dimensional, también realizamos más NDT en la etapa final. Utilizamos pruebas de partículas magnéticas (MPT) para detectar defectos superficiales y cercanos a la superficie en materiales ferromagnéticos. Aplicamos un campo magnético y partículas magnéticas en la superficie de la cabeza. Si hay defectos, las partículas magnéticas se acumularán en las ubicaciones de los defectos, haciéndolas visibles.
La prueba de penetrante líquido (LPT) es otro método. Aplicamos un penetrante líquido en la superficie de la cabeza. El penetrante se filtra en cualquier defecto de la superficie: abertura. Después de eliminar el exceso de penetrante, aplicamos un desarrollador, que extrae el penetrante de los defectos, haciéndolos visibles como indicaciones brillantes.
7. Pruebas de presión
El último paso importante en el proceso de inspección y prueba es la prueba de presión. Sometemos la cabeza plana a una presión especificada para verificar su integridad. Hay dos tipos principales de pruebas de presión: pruebas hidrostáticas y pruebas neumáticas.
En las pruebas hidrostáticas, llenamos la cabeza con agua y luego aumentamos la presión a un nivel superior a la presión de funcionamiento normal. Sostenemos la presión durante un cierto período y verificamos si hay fugas. Esta prueba es relativamente segura porque el agua no es tan explosiva como el gas.
Las pruebas neumáticas, por otro lado, usan aire o gas. Es más sensible a las pequeñas fugas pero también más peligrosas. Por lo tanto, tomamos precauciones de seguridad adicionales al realizar pruebas neumáticas.
¿Por qué elegir nuestras cabezas de plato ASME?
Seguimos estos estrictos procedimientos de inspección y prueba para garantizar que nuestras cabezas de plato ASME sean de la más alta calidad. Nuestro compromiso con la calidad significa que puede confiar en que nuestros productos se desempeñen de manera confiable en sus recipientes a presión.
Si está en el mercado de cabezas de plato que cumplen con ASME, ya sea para un nuevo proyecto o una parte de reemplazo, no dude en buscar una cotización. Siempre estamos listos para discutir sus requisitos específicos y proporcionarle las mejores soluciones. Contáctenos para comenzar el proceso de adquisición y trabajemos juntos para satisfacer sus necesidades.
Referencias
- ASME Código de caldera y vaso a presión
- Estándares de la industria y pautas para la fabricación de buques a presión