

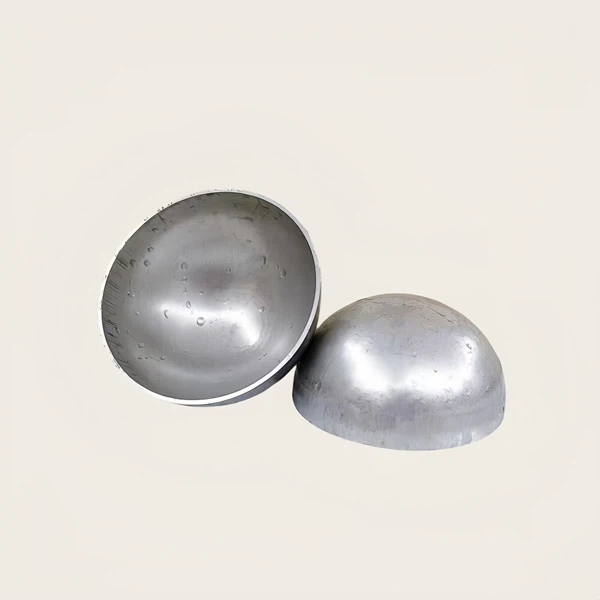
Los cabezales de acero son componentes cruciales en diversas industrias, especialmente en recipientes a presión, tanques de almacenamiento y sistemas de tuberías. Como proveedor deCabezales de plato de aceroA menudo me preguntan sobre el proceso de fabricación de estas piezas esenciales. En esta publicación de blog, lo guiaré paso a paso sobre cómo se fabrican los cabezales para platos de acero.
Selección de materiales
El primer paso en la fabricación de platos de acero es seleccionar el material adecuado. La elección del material depende de varios factores, incluida la aplicación prevista, las condiciones de funcionamiento y los requisitos reglamentarios. Los materiales comunes utilizados para los cabezales de acero incluyen acero al carbono, acero inoxidable y acero aleado.
El acero al carbono es una opción popular debido a su asequibilidad y buenas propiedades mecánicas. Es adecuado para aplicaciones donde la resistencia a la corrosión no es una preocupación importante. El acero inoxidable, por otro lado, ofrece una excelente resistencia a la corrosión y se utiliza a menudo en industrias como la de procesamiento de alimentos, farmacéutica y química. El acero aleado se utiliza cuando se requiere mayor resistencia y mejor rendimiento, como en aplicaciones de alta presión.
Una vez seleccionado el material, se inspecciona para asegurar que cumple con las especificaciones requeridas. Esto incluye comprobar la composición química, las propiedades mecánicas y la calidad de la superficie del acero.
Cortar el espacio en blanco
Una vez seleccionado e inspeccionado el material, el siguiente paso es cortar la pieza en bruto. La pieza en bruto es una pieza plana de acero que se formará en el cabezal del plato. El tamaño y la forma de la pieza en bruto están determinados por las dimensiones del cabezal del plato final.
Existen varios métodos para cortar la pieza en bruto, incluido el corte por plasma, el corte por láser y el corte por chorro de agua. El corte por plasma es un método popular debido a su alta velocidad de corte y su capacidad para cortar materiales gruesos. El corte por láser es más preciso y suele utilizarse para cortar materiales más finos. El corte por chorro de agua es un método versátil que puede cortar una amplia gama de materiales y es adecuado para aplicaciones donde es necesario minimizar las zonas afectadas por el calor.
Una vez cortada la pieza en bruto, se limpia para eliminar cualquier residuo o contaminante de la superficie.
Formando la cabeza del plato
El paso más crítico en la fabricación de cabezales para platos de acero es darle la forma deseada a la pieza en bruto. Existen varios métodos para formar cabezas de plato, incluido el conformado en caliente, el conformado en frío y el hilado.
conformado en caliente
El conformado en caliente es un proceso en el que la pieza en bruto se calienta a una temperatura alta y luego se le da forma al cabezal del plato usando una prensa o un troquel. Este método es adecuado para formar materiales gruesos y formas complejas. La alta temperatura hace que el acero sea más maleable, lo que permite darle forma fácilmente sin agrietarse ni rasgarse.
La pieza en bruto se calienta en un horno a una temperatura de entre 800°C y 1200°C, dependiendo del tipo de acero. Una vez que el blanco alcanza la temperatura deseada, se transfiere a una prensa o matriz y se le da forma de cabeza de plato. Después de la formación, el cabezal del plato se enfría lentamente para aliviar cualquier tensión interna.
Conformado en frío
El conformado en frío es un proceso en el que la pieza en bruto se transforma en el cabezal del plato a temperatura ambiente. Este método es adecuado para formar materiales más delgados y formas simples. El conformado en frío es más rentable que el conformado en caliente y no requiere un horno u otro equipo de calefacción.
Existen varios métodos para formar cabezales de plato en frío, incluido el conformado por prensa, el hidroconformado y el conformado con almohadillas de goma. El conformado por prensa es el método más común e implica el uso de una prensa para aplicar presión al espacio en blanco y darle forma al cabezal del plato. El hidroformado utiliza presión hidráulica para formar el cabezal del plato, mientras que el conformado con almohadilla de goma utiliza una almohadilla de goma para aplicar presión a la pieza en bruto.
Hilado
El hilado es un proceso en el que la pieza en bruto se gira a alta velocidad y se utiliza una herramienta para darle forma gradualmente al cabezal del plato. Este método es adecuado para formar cabezales de platos de tamaño pequeño a mediano y se utiliza a menudo para producir cabezales de platos con formas personalizadas.
La pieza en bruto se monta en un torno y se gira a alta velocidad. Luego se aplica una herramienta a la pieza en bruto y el operador mueve gradualmente la herramienta a lo largo de la superficie de la pieza en bruto para darle forma de cabezal de plato. El giro es un método preciso que puede producir cabezales para platos de alta calidad con un acabado superficial liso.
Recorte y mecanizado
Una vez formado el cabezal del plato, se recorta para eliminar cualquier exceso de material y para garantizar que las dimensiones del cabezal del plato estén dentro de las tolerancias requeridas. El recorte generalmente se realiza utilizando una máquina cortadora, como una cortadora de plasma o una cortadora láser.
Una vez recortado el cabezal del plato, se puede mecanizar para mejorar el acabado superficial y crear las características necesarias, como agujeros o bridas. El mecanizado generalmente se realiza mediante un torno, una fresadora o un taladro.
Tratamiento térmico
El tratamiento térmico es un paso importante en la fabricación de cabezales para platos de acero, especialmente para cabezales para platos conformados en caliente. El tratamiento térmico se utiliza para mejorar las propiedades mecánicas del acero y aliviar cualquier tensión interna que pueda haberse introducido durante el proceso de conformado.
Existen varios tipos de procesos de tratamiento térmico, incluidos el recocido, la normalización, el temple y el revenido. El recocido es un proceso en el que el cabezal del plato se calienta a una temperatura alta y luego se enfría lentamente para aliviar las tensiones internas y mejorar la ductilidad del acero. La normalización es similar al recocido, pero el cabezal del plato se enfría al aire en lugar de hacerlo lentamente en un horno. El enfriamiento es un proceso en el que el cabezal del plato se calienta a una temperatura alta y luego se enfría rápidamente en un medio de enfriamiento, como agua o aceite, para aumentar la dureza del acero. El templado es un proceso en el que el cabezal del plato templado se calienta a una temperatura más baja y luego se enfría lentamente para reducir la fragilidad del acero y mejorar su tenacidad.
El tipo de proceso de tratamiento térmico utilizado depende del tipo de acero y de las propiedades mecánicas deseadas del cabezal del plato.
Soldadura (si corresponde)
En algunos casos, es posible que sea necesario soldar el cabezal del plato a otros componentes, como una carcasa o una boquilla. La soldadura es un proceso crítico que requiere una atención cuidadosa para garantizar la integridad de la junta soldada.
Existen varios tipos de procesos de soldadura, incluida la soldadura por arco, la soldadura con gas y la soldadura por resistencia. La soldadura por arco es el método más común e implica el uso de un arco eléctrico para fundir el acero y unir los dos componentes. La soldadura con gas utiliza una llama para fundir el acero, mientras que la soldadura por resistencia utiliza una corriente eléctrica para generar calor y unir los dos componentes.

Antes de soldar, las superficies del cabezal del plato y los demás componentes se limpian para eliminar cualquier contaminante u óxido. Luego se realiza el proceso de soldadura utilizando la técnica de soldadura y el material de aporte adecuados. Después de la soldadura, se inspecciona la unión soldada para garantizar que cumpla con los estándares de calidad requeridos.
Tratamiento superficial
Una vez formado, recortado, mecanizado, tratado térmicamente y soldado (si corresponde), el cabezal del plato está listo para el tratamiento de la superficie. El tratamiento superficial se utiliza para mejorar la resistencia a la corrosión y la apariencia del cabezal parabólico.
Existen varios métodos para el tratamiento de superficies, que incluyen pintura, galvanizado y pasivación. La pintura es un método común para proteger el cabezal del plato contra la corrosión y a menudo se usa en aplicaciones donde el cabezal del plato está expuesto al medio ambiente. La galvanización es un proceso en el que el cabezal del plato se recubre con una capa de zinc para protegerlo de la corrosión. La pasivación es un proceso en el que el cabezal del plato se trata con una solución química para eliminar el hierro libre de la superficie y mejorar su resistencia a la corrosión.
Inspección y pruebas
Antes de enviar el cabezal para platos al cliente, se inspecciona y prueba para garantizar que cumple con las especificaciones requeridas. Esto incluye verificar las dimensiones, la calidad de la superficie y las propiedades mecánicas del cabezal para platos.
Existen varios métodos para inspeccionar y probar cabezales para platos, incluida la inspección visual, la inspección dimensional, las pruebas no destructivas (NDT) y las pruebas destructivas. La inspección visual es el método más básico e implica comprobar la superficie del cabezal del plato en busca de defectos, como grietas, porosidad o rugosidad de la superficie. La inspección dimensional se utiliza para garantizar que el cabezal del plato cumpla con las dimensiones y tolerancias requeridas. Los métodos de END, como las pruebas ultrasónicas, las pruebas de partículas magnéticas y las pruebas radiográficas, se utilizan para detectar defectos internos en el cabezal del plato. Las pruebas destructivas, como las pruebas de tracción y las pruebas de dureza, se utilizan para determinar las propiedades mecánicas del cabezal del plato.
Si se encuentra algún defecto durante el proceso de inspección y prueba, el cabezal del plato se repara o se rechaza.
Conclusión
La fabricación de platos de acero es un proceso complejo que requiere una cuidadosa atención al detalle y un estricto control de calidad. Desde la selección del material hasta la inspección final, cada paso del proceso juega un papel crucial para garantizar la calidad y el rendimiento del cabezal para platos.
Como proveedor deCabezales de plato de acero, estamos comprometidos a brindarles a nuestros clientes cabezales para platos de alta calidad que cumplan con sus requisitos específicos. Ya sea que necesite un cabezal para platos estándar o uno diseñado a medida, tenemos los conocimientos y la experiencia para ofrecerle un producto que satisfaga sus necesidades.
Si estás en el mercado deSeñora final del platooExtremo abombado semiesférico del recipiente a presión, no dude en contactarnos para obtener más información. Esperamos discutir sus requisitos y brindarle una cotización competitiva.
Referencias
- Código ASME para calderas y recipientes a presión
- Estándares API
- Normas ASTM